

荔城水厂自动化控制系统方案综述
水厂自动化控制系统方案综述
一、建设目标
本水厂自动化控制系统设计遵循经济、可靠、合理、先进的理念,旨在实现以下核心目标:
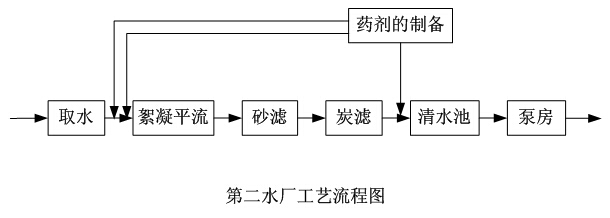
智能自动运行:涵盖絮凝、砂滤、炭滤、加药、泵房及泥水处理等全流程自动化,支持中控室远程监控与现场手动干预,确保工艺参数灵活调整,复杂过程精准控制。
稳定可靠保障:采用集散控制(DCS)与冗余光纤环网,确保系统高可用性;选用哈希水质传感器,提升数据准确性,满足水处理连续性要求。
经济实用设计:优先采用国产成熟传感器(如压力变送器、流量计等),平衡性能与成本,确保系统经济性。
方便扩展维护:基于台达PLC、触摸屏等统一品牌设备,实现系统兼容性与互换性,简化编程与维护,降低长期运营成本。
二、系统结构
生产工艺
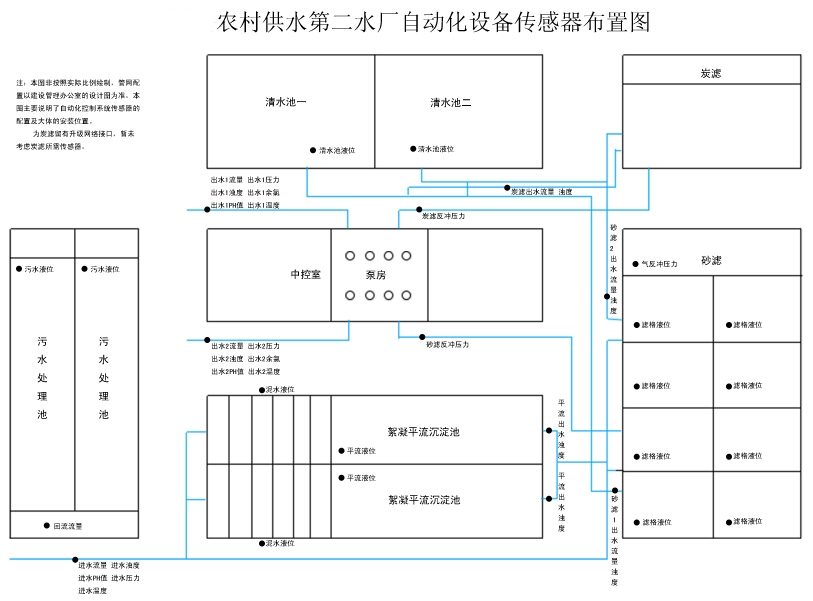
系统覆盖原水监测、絮凝沉淀、砂滤、炭滤、加药加氯、泥水处理及泵房供水等全流程,确保水质达标与稳定供应。
控制网络结构
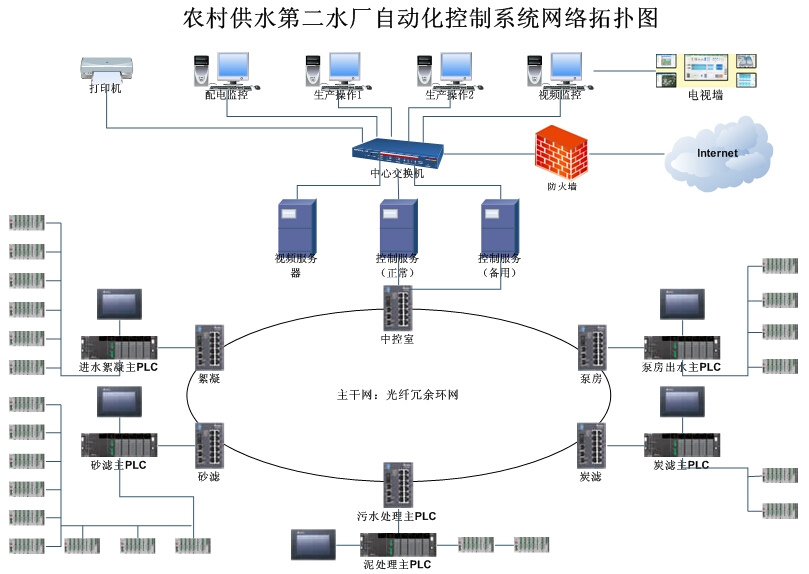
自控系统:采用冗余环网通讯,实现絮凝平流、砂滤、炭滤、泥水处理、泵房五部分互联互通,确保数据实时传输与故障隔离。
安防系统:通过公司局域网连接网络摄像机与视频服务器,实现监控数据集中管理与存储,保障厂区安全。
中控室:集成监控计算机、UPS电源、电视墙等设备,实现全局监控、报警管理与决策支持。
传感器配置
关键传感器包括水质浊度仪、二氧化氯监测仪、PH值传感器、流量计、液位计等,精准采集工艺参数,为自动化控制提供数据支撑。
三、实现原理
全局实现
自控系统:通过冗余环网实现五大部分互联,支持数据共享与协同控制;加药加氯、反冲空气等子系统集成于絮凝平流模块,出水参数纳入泵房系统管理。
安防系统:局域网连接监控设备,防火墙隔离外网,确保数据安全。
中控室:作为系统核心,实现全局监控、参数调整与应急指挥。
自控系统实现
控制服务器:双机热备,支持在线检测、统计分析与参数修改。
主PLC(AH500):作为分部主控制器,通过I/O模块连接现场设备,实现实时数据采集与自动控制,确保生产过程高效稳定。
絮凝平流加药加氯实现
原水监测:采集水质、流量参数,结合滤中滤后数据,通过算法计算加药加氯量。
加药控制:以原水流量与水质为参考,优化药耗,保障水质。
加氯控制:采用前加氯(流量比例控制)与滤后加氯(复合环路控制),确保消毒效果,满足接触时间要求。
絮凝沉淀:通过PLC控制吸泥机与排泥系统,实现自动化排泥,减少人工干预。
砂滤实现
分布式控制:每格滤池配置小型PLC,实现独立监控与保护,局部故障不影响整体运行。
自动反冲洗:分阶段(降水位、气洗、气水混洗、水洗)执行,确保滤池清洁与过滤效率。
恒水位过滤:通过液位仪与出水调节阀联动,保持滤池水位恒定,优化过滤效果。
泥水处理
当前聚焦泥水提升、澄清与回水利用,预留脱泥处理扩展接口,适应未来需求升级。
泵房自控实现
恒压供水:通过PLC、变频器与PID调节器联动,根据压力传感器反馈调整水泵转速,实现管网压力恒定。
智能调度:支持多泵组协同控制,满足城区、郊区及反冲洗供水需求,具备定时换泵与双压力设定功能。
保护机制:集成硬件/软件备用水泵功能,确保故障时系统不间断运行,提升供水可靠性。
四、主要设备
冗余环网路由器:保障网络高可用性,防止单点故障。
PLC及触摸屏:实现现场设备精准控制与人性化交互。
水质监测设备:包括浊度仪、二氧化氯监测仪、PH值传感器等,确保水质数据准确可靠。
流量与液位计:超声波流量计与液位计,实现流量与液位精准测量。
温度压力变送器:多功能变送器,同时监测温度与压力,简化系统配置。
电力仪表:多功能电力仪表,监控设备能耗与运行状态,优化能源管理。
